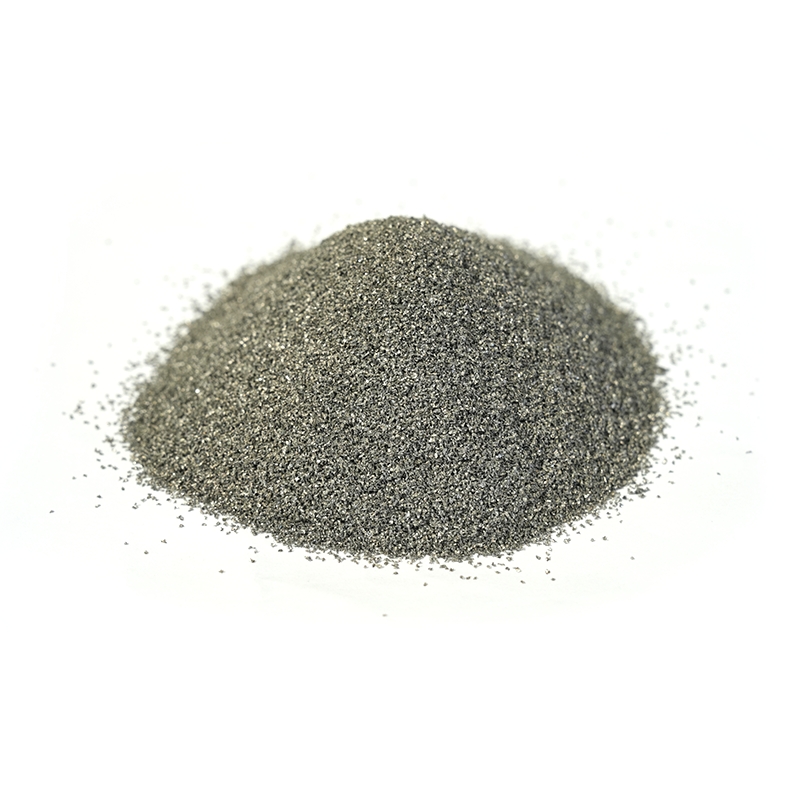

Eklemeli üretim tozu uzaktan basit görünüyor: ince metal parçacıklar, bir hazne, bir baskı plakası ve bitmiş bir parça. Yakından bakıldığında dikkatle kontrol edilen bir mühendislik malzemesidir. Parçacık şekli, boyut dağılımı, oksijen içeriği, kimya ve partiden partiye tutarlılığın tümü, yapının sorunsuz bir şekilde ilerlemesini veya maliyetli bir deneye dönüşmesini etkiler.
Alaşım tozları ve yüzey mühendisliği ile yaptığımız çalışmalarda, en yararlı konuşmalar nadiren tek bir "en iyi" toz hakkındadır. Bunlar uygunlukla ilgilidir: sürecin neye ihtiyacı olduğu, parçanın neye dayanması gerektiği ve toz tedarikçisinin tekrar tekrar neyi sunabileceği. Alaşım tozu türleri ve seçimi konusunda daha geniş bilgi edinmek isterseniz, alaşım tozu kılavuzu temel bilgilerden geçiyor. Bu makale günlük sorulara daha yakın duruyor: Tozun bir yazıcının içinde ne yapması gerektiği, aynı kimyaya sahip iki tozun neden farklı davranabileceği ve aşırı belirtmeden bir sınıfın nasıl seçileceği.
İyi bir katmanlı üretim tozunu iyi yapan şey nedir?
İyi bir katmanlı üretim tozunun, doğru kimyasal bileşimi taşımaktan daha fazlasını yapması gerekir. Lazer toz yatağı füzyonunda veya elektron ışınıyla eritmede, yeniden kaplayıcı, yapı alanı boyunca ince bir tabaka yayar. Bu katman tekdüze olmalı, gevşek bir şekilde paketlenmiş olmalı ve topaklardan arınmış olmalıdır. Toz daha sonra enerjiyi emer, erir ve hızla katılaşır. Katmandaki herhangi bir tutarsızlık gözenekliliğe, füzyon eksikliğine veya yüzey kusuruna neden olabilir.
Bu nedenle toz spesifikasyonu sadece bir kimya sertifikası değildir. Alaşım kalitesini, parçacık boyutu dağılımını, morfolojiyi, görünür yoğunluğu, musluk yoğunluğunu, akış davranışını, oksijen içeriğini, nemi ve kirlenme kontrolünü birleştirir. Kaplama hamlacında iyi performans gösteren bir toz, ince katmanlı bir yazıcı için uygun olmayabilir ve bir makinede güzel bir şekilde baskı yapan bir toz, başka bir makinede farklı bir yeniden kaplayıcı, lazer noktası veya katman kalınlığı nedeniyle zorluk yaşayabilir.
Katmanlı imalat için metal tozları nasıl yapılır?
Eklemeli üretime yönelik çoğu metal tozu erime ve atomizasyonla başlar. Gaz atomizasyonu yüksek değerli ve reaktif alaşımlar için yaygındır çünkü sonuç hala nozul tasarımına, gaz akışına, eriyik aşırı ısınmasına ve soğuma hızına bağlı olsa da, kontrollü yüzey kimyasına sahip yuvarlak parçacıklar üretebilir. Su atomizasyonu genellikle daha ekonomiktir ve düzensiz parçacıklar üretme eğilimindedir; bunlar bağlayıcı püskürtme, presleme veya akış ve paketleme gereksinimlerinin farklılık gösterdiği diğer yöntemlere uygun olabilir. Plazma küreselleştirmesi düzensiz hammaddeyi yuvarlayabilir, ancak maliyet ekler ve genellikle morfolojinin bunu haklı çıkaracak kadar önemli olduğu durumlar için kullanılır.
Üretim yöntemi tozun kişiliğini şekillendirir. Gazla atomize edilmiş toz genellikle iyi bir akışa ve yüksek bir paketleme yoğunluğuna sahiptir, ancak kontrol edilmesi gereken uydu parçacıkları ve ince taneler içerebilir. Su atomize edilmiş toz daha pürüzlü bir yüzeye ve daha yüksek oksijen alımına sahip olabilir. Önemli olan soyuttaki yöntemleri sıralamak değil. Toz üretim rotasını proses, alaşım ve son parça için önemli olan kabul kriterleriyle eşleştirmektir.
Ana alaşım tozu aileleri
Farklı alaşım aileleri farklı sorunları çözer. Aşağıdaki hızlı karşılaştırma, yeterlilik testinin yerine geçmez, teknik tartışmalar için bir başlangıç noktasıdır.
| Toz ailesi | Tipik güçlü yönler | Ortak kullanım yönü | Seçim dikkatleri |
|---|---|---|---|
| Nikel bazlı ve nikel-kobalt | Korozyon direnci, yüksek sıcaklık dayanımı, birçok sınıfta iyi tokluk | Sıcak bölüm parçaları, kimyasal ekipmanlar, aşınma ve korozyona karşı koruma | Oksijen kontrolü, çatlama hassasiyeti, kimya tutarlılığı |
| Kobalt bazlı | Aşınma direnci, sıcak sertlik, korozyon direnci | Valf parçaları, pompa bileşenleri, sert kaplama, aşınmaya yatkın yüzeyler | Karbon ve borür dengesi, süneklik, işleme tepkisi |
| Demir bazlı ve çelik | Uygun maliyetli, geniş özellik aralığı, faydalı sertleşebilirlik | Endüstriyel parçalar, aletler, onarım, yapısal bileşenler | Karbon kontrolü, oksijen alımı, işlemden sonra bozulma |
| Bakır bazlı | Yüksek termal ve elektriksel iletkenlik | Isı transfer parçaları, elektrik kontakları, indüksiyon bileşenleri | Lazer yansıtma, proses penceresi, gözeneklilik riski |
| Titanyum ve alüminyum | Düşük yoğunluk, korozyon direnci, iyi mukavemet/ağırlık oranı | Hafif yapılar, havacılık, tıbbi ve nakliye parçaları | Reaktivite, oksit kontrolü, toz taşıma güvenliği |
| Karbür takviyeli tozlar | Yüksek sertlik ve aşınma direnci | Aşınma parçaları, kesme ve delme yüzeyleri, koruyucu katmanlar | Takviye tekdüzeliği, tokluk dengesi, süreç uyumluluğu |
Bir parçanın ısı direncini korozyon direnciyle birleştirmesi gerektiğinde nikel bazlı tozlar genellikle ilk tercihtir. Nikel-kobalt kaliteleri daha yüksek sıcaklıklara veya daha zorlu hizmetlere doğru ilerlemektedir, ancak aynı zamanda proses penceresinden daha fazlasını talep etmektedirler. Nikel bazlı bir metal tozu, kalite, kesim boyutu ve oksijen seviyesinin fiili prosesle mutabakata varılması koşuluyla, hem katmanlı imalat hem de ileri yüzey çalışmaları için pratik bir başlangıç noktası olabilir.
 Sert Kaplama ve Eklemeli İmalat için Nikel Esaslı Metal Tozları Sert kaplama, termal sprey, kaplama, toz metalurjisi ve 3D baskı için seçilebilir sertlik ve korozyon direncine sahip nikel matris alaşımlı tozlar. Ürünü Görüntüle →
Kobalt bazlı tozlar farklı türde bir alettir. Genel amaçlı yapıdan çok aşınma, sıcak sertlik ve agresif temasa karşı dirençle ilgilidirler. Uygulamada bu, onları valf yuvaları, pompa parçaları, sert kaplama ve aşınmanın düşman olduğu diğer yüzeyler için uygun kılar. Karbon, karbür oluşturucular ve matris tokluğu arasındaki denge, özellikle baskılı parça ve kaplama için aynı alaşımın kullanılabildiği durumlarda önemlidir.
 Aşınma ve Yüksek Sıcaklık Hizmeti için Kobalt Bazlı Alaşım Tozları Yüksek sıcaklıkta aşınma, korozyon ve oksidasyon direnci gerektiren valf yuvaları, ekstrüzyon kalıpları ve kaplamalar için Cr ve W içeren kobalt ağırlıklı sert alaşım tozlar. Ürünü Görüntüle →
Demir bazlı tozlar geniş bir özellik yelpazesi ve genellikle daha uygun bir maliyet konumu sunar. Bakır bazlı tozlar termal ve elektriksel görevler açısından caziptir, ancak yansıtma ve termal iletkenlikleri lazer işlemeyi daha az affedici hale getirebilir. Titanyum ve alüminyum tozları, reaktivite ve oksit hassasiyeti nedeniyle dikkatli bir atmosfer ve kullanım kontrolü gerektirir. Bu ailelerin hiçbiri evrensel olarak “daha iyi” değil; doğru seçim, engellemeye çalıştığınız arıza modunu takip eder.
Baskı kalitesini şekillendiren toz özellikleri
Bir yapı başarısız olduğunda, bunun nedeni her zaman toz değildir, ancak çoğu zaman hikayenin bir parçasıdır. Bir deneme veya üretim sürümünden önce incelemeye değer özellikler şunlardır:
- Parçacık boyutu dağılımı: İnce parçacıklar yüzey detayını iyileştirebilir ancak akış zorluğunu ve oksijen alımını artırabilir. Kaba kesikler iyi yayılabilir ancak çözünürlüğü veya erime verimliliğini azaltabilir.
- Morfoloji: Yuvarlak parçacıklar genellikle daha iyi akar ve paketlenir. Düzensiz parçacıklar diğer işlemlerde faydalı olabilir ancak yeniden kaplama sisteminde köprü oluşturabilir veya eşit olmayan şekilde yayılabilir.
- Akış ve paketleme yoğunluğu: İyi akış, düzgün bir katman oluşmasına yardımcı olur. Görünen yoğunluk ve kademe yoğunluğu, belirli bir katman hacminde ne kadar malzemenin mevcut olduğunu etkiler.
- Oksijen ve nem: Her ikisi de ıslanmayı, gözenekliliği ve son kimyayı etkileyebilir. Kabul edilebilir sınır alaşıma ve prosese bağlıdır, dolayısıyla her yerde tek bir sayı uygulanmamalıdır.
- Uydular ve aglomeratlar: Daha büyük parçacıklarla birleşen küçük parçacıklar yayılmayı bozabilir ve yerel kusurlar yaratabilir. Varlıkları yalnızca gözle değerlendirilmemeli, ölçülmelidir.
- Kirlilik ve izlenebilirlik: Toz parti bazında izlenebilir olmalı, uygun şekilde saklanmalı ve yabancı madde açısından kontrol edilmelidir. İyi dokümantasyon materyalin performansının bir parçasıdır.
Tozu prosesle eşleştirme
Lazer toz yatağı füzyonu genellikle makineye ve katman kalınlığına bağlı olarak genellikle 15-45 µm aralığında nispeten ince bir kesim gerektirir. Proses ve vakum ortamı farklı davrandığı için elektron ışınıyla eritmede daha kaba toz kullanma eğilimi vardır. Yönlendirilmiş enerji biriktirme genellikle daha geniş bir kesim kullanır, bazen yaklaşık 45-150 µm, çünkü toz ince bir yatak olarak yayılmak yerine bir ağızlıktan beslenir. Bağlayıcı jetleme, farklı morfoloji ve boyut dağılımlarını yeniden tolere edebilir. Bu aralıklar evrensel spesifikasyonlar değil, başlangıç noktalarıdır.
Terminolojinin yanıltıcı olabileceği yer de burasıdır. Bir lazer kaplama tozu, bir toz yatağı makinesi için otomatik olarak bir katkı maddesi imalat tozu değildir. Her iki prosesin de temiz, akıcı tozla ilgisi vardır ancak aynı partikül kesimini veya aynı erime davranışını talep etmezler. Yönlendirilmiş enerji biriktirme ve lazer kaplamada, tutarlı beslenebilirlik ve kararlı eriyik havuzu davranışı çoğu zaman mümkün olan en ince parçacık boyutundan daha önemlidir.
 Aşınmaya Dirençli Yüzey Katmanları için Lazer Kaplama Tozları Şaftlar, valfler, vidalar ve aşınma yüzeyleri için düşük seyreltme, yoğun katmanlar sunan, lazer kaplama için ekranlanmış nikel, kobalt ve demir bazlı alaşım tozlar. Ürünü Görüntüle →
Faydalı bir kural, tozun yalnızca katalog sayfasına göre değil, sürece göre değerlendirilmesidir. Küçük bir test matrisi oluşturun, tozu kullanımdan önce ve sonra inceleyin ve sonuçları parça gereksinimleriyle karşılaştırın. Bir kalitenin kaplama hamlacında çalışıp yazıcıda işe yaramaması bir çelişki değildir. Bu, işi yalnızca kimyanın değil, süreç penceresinin de yaptığının kanıtıdır.
Yeniden kullanım, kullanım ve kalite kontrol
Katmanlı imalatta tozun yeniden kullanımı yaygındır, ancak bu basit bir "tamamla ve devam et" kararı değildir. Tekrarlanan termal maruz kalma ve işlem, parçacık boyutu dağılımını, oksijen içeriğini, morfolojiyi ve akış davranışını değiştirebilir. Bazı alaşımlar, doğrulanmış bir pencere içinde yeniden kullanımı iyi bir şekilde tolere eder; diğerlerinin ise daha sıkı sınırlara veya daha sık yenilemeye ihtiyacı vardır. Doğru yaklaşım, operasyona uymayabilecek sabit sayıda döngüye güvenmek yerine, ne gibi değişiklikleri ölçmek ve parçayı koruyan bir sınır belirlemektir.
Elleçleme de bir o kadar önemlidir. Nem alma, çapraz kirlenme, uygunsuz eleme ve kötü depolama, gelen iyi bir spesifikasyonu bozabilir. Pratik bir kalite planı genellikle gelen parti kontrollerini, depolama kontrollerini, elek ve harman kayıtlarını, periyodik numune almayı ve tozun amaçlanan yapı için artık uygun olmadığı konusunda net bir kararı içerir. Bu adımlar bürokrasi değildir; bunlar bir toz tedarikçisinin ve imalatçının bir sürecin sapmasını önleme yoludur.
Pratik bir seçim kontrol listesi
Fiyat teklifi istemeden veya üretime girişmeden önce başvuruyu sade bir dille ifade etmek yardımcı olur. Aşağıdaki kontrol listesi başlamak için iyi bir yerdir:
- Baskın arıza modunu tanımlayın: aşınma, korozyon, ısı, yorulma, iletkenlik veya bunların birleşimi.
- Katman kalınlığı, yeniden kaplayıcı tipi ve atmosfer dahil olmak üzere prosesi ve makineyi doğrulayın.
- Mümkün olan yerlerde alaşım derecesini standarda göre belirtin ve taviz verilemeyecek tüm özellikleri belirtin.
- Yalnızca nominal aralık değil, parçacık boyutu dağılımı ve test yöntemi üzerinde de anlaşın.
- Proses ve parça riskine göre oksijen, nem, akış ve kirlenme sınırlarını belirleyin.
- Partinin izlenebilirliğinin, paketlemesinin ve depolamasının ne kadar ele alınacağını sorun.
- Yayılma, gözeneklilik ve kimya sorunlarını ortaya çıkarmak için yeterli incelemeyi içeren bir yeterlilik yapısı planlayın.
- Örnekleme sıklığı ve yenileme kuralları da dahil olmak üzere, üretim başlamadan önce yeniden kullanım politikasına karar verin.
Toz spesifikasyonundan üretim gerçekliğine
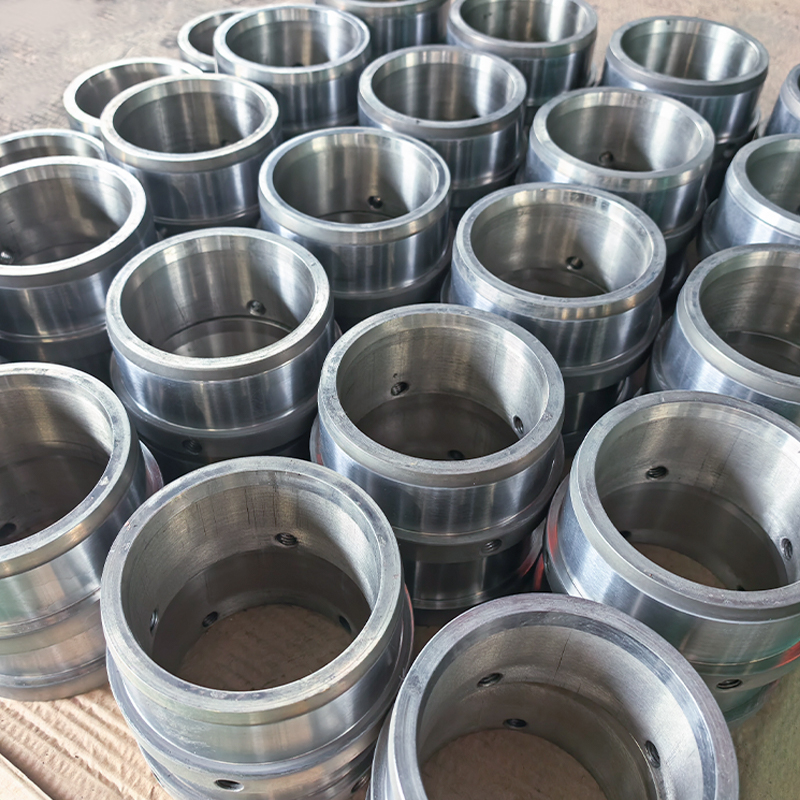
Ekibimiz bu sorunun maddi yönüyle çalışıyor. Alaşım tozları üretiyor, kaplama ve kaplama işlemleri uyguluyor, makara, mil, burç gibi aşınmaya dayanıklı özel parçalar üretiyoruz. Bu kombinasyon faydalıdır çünkü toz davranışı haznede durmaz. Besleme, eritme, yapıştırma, bitirme ve servis aşamalarına devam eder. Sertifikada iyi görünen bir notun yine de gerçek süreçten sağ çıkması gerekiyor.
Bu deneyim, müşterinin kendi yeterlilik çalışmasının yerini almaz ve almamalıdır. Konuşmayı kısaltmaya yardımcı olur. Yalnızca “katkılı imalat tozu” istemek yerine alaşımı, kesilen parçayı, oksijen limitini, prosesi ve arıza modunu birlikte tartışabiliriz. Pratik spesifikasyonun başladığı yer genellikle burasıdır: mümkün olan en geniş iddiayla değil, tozun ne yapması gerektiği, nasıl işleneceği ve üretime hazır olduğunu hangi kanıtların göstereceği konusunda net bir anlayışla.