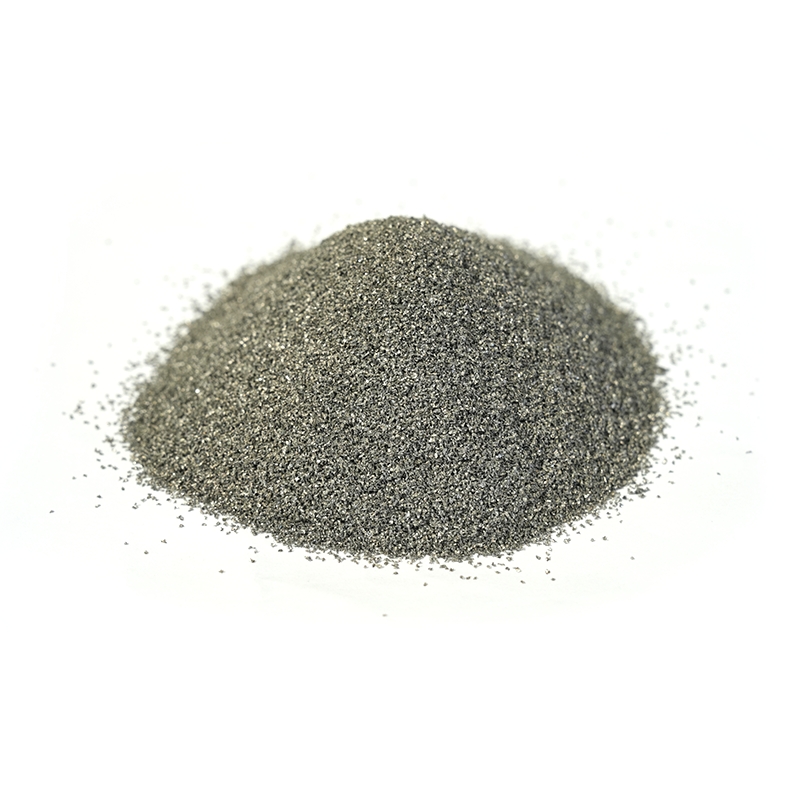

Yıllarca bir barut yatağının yanında duran herkes size aynı şeyi söyleyecektir: dikkati makine çeker ama sonucu barut belirler. Katmanlı üretim tozları ticari bir dolgu maddesi değildir; bunlar mühendislik ürünü hammaddelerdir ve bunların kimyası, parçacık boyutu dağılımı, şekli ve temizliği, oluşturduğunuz her parçayla birlikte hareket eder. Bunları doğru yaptığınızda süreç öngörülebilir hale gelir. Onları yanlış anlarsanız açıklayamayacağınız gözenekliliğin peşinde haftalar harcarsınız.
Alaşım tozları üretmek ve bunları kaplama, püskürtme ve aşınma parçası imalatında kullanmak için uzun zaman harcadık; bu nedenle bu kılavuz, broşür yerine atölyeden yazıldı. Bu tozların ne olduğunu, ana ailelerin nasıl farklılaştığını, hangi özelliklerin gerçekten önemli olduğunu ve bir tozun yürüttüğünüz prosesle nasıl eşleştirileceğini kapsar.
Katmanlı imalat tozları gerçekte nedir?
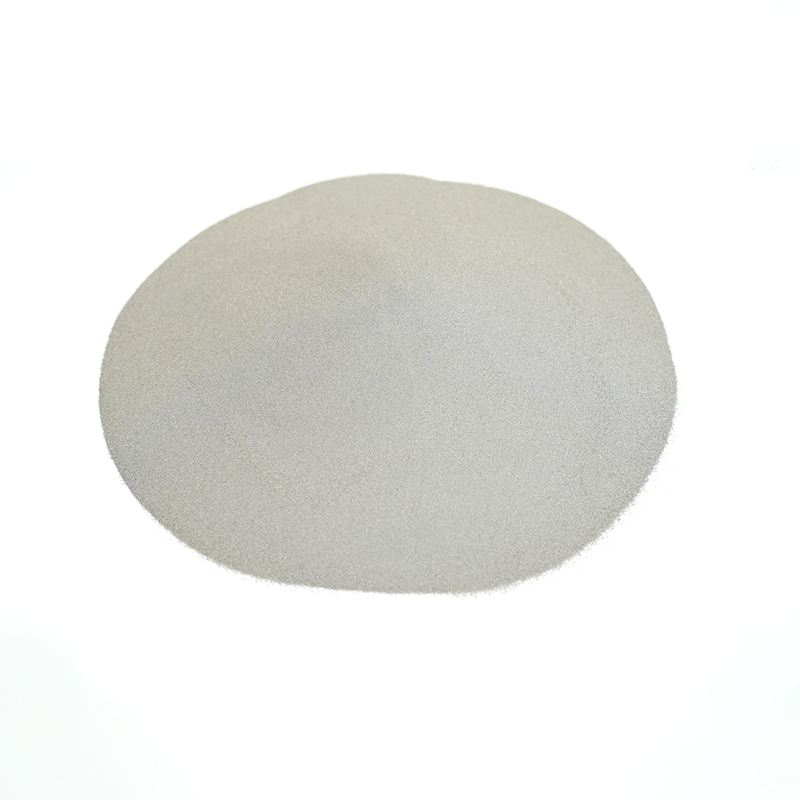
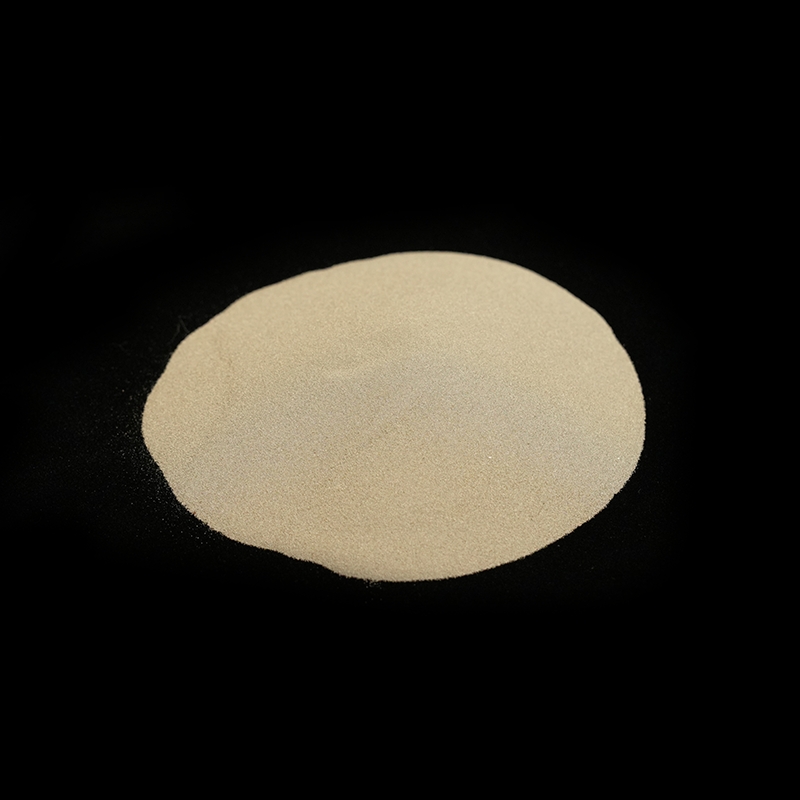
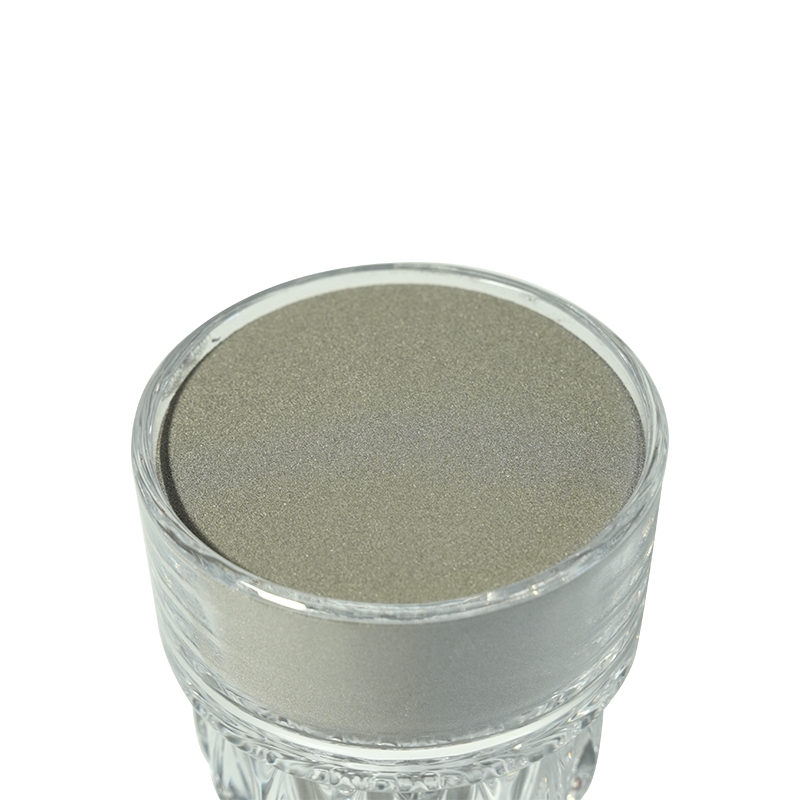
Toz bazlı eklemeli imalatta, bir metal tozu katman katman katı bir parça halinde birleştirilir. Bağlanma, makineye bağlı olarak farklı şekillerde gerçekleşir: bir lazer veya elektron ışını, toz yatağı füzyonunda her katmanı eritir, bir yazıcı kafası, bağlayıcıyı sinterlemeden önce bağlayıcı jetlemede bırakır ve odaklanmış bir enerji kaynağı, yönlendirilmiş enerji birikiminde bir nozuldan beslenirken tozu eritir.
Bu, geleneksel toz metalurjisinden ayrılmaya değerdir. Presleme ve sinterleme PM, toz ısıtmadan önce yüksek basınç altında sıkıştırıldığı için düzensiz, köşeli parçacıkları tolere eder. Eklemeli süreçler genellikle bunu yapamaz. Tozun akması, ince, eşit bir katmana yayılması ve bir katmandan diğerine sürekli olarak enerji emmesi gerekir. Bu nedenle AM hammaddesi neredeyse her zaman gaz veya plazma atomize edilmiş, küresel ve sıkı derecelendirilmiştir; pazarlamanın değil, süreç fiziğinin gerektirdiği budur.
Bilmeye değer pratik bir örtüşme de var. Lazer kaplama ve termal püskürtme için geliştirilen tozlar, yazıcı tozlarının yakın kuzenleridir: aynı atomizasyon yolu, aynı metalurji, genellikle farklı boyutta kesim. Her iki tarafı da anlayan bir tedarikçi genellikle sizi birçok deneme yanılmadan kurtarabilir.
Ana toz aileleri ve her birinin iyi olduğu şeyler
Endüstriyel AM tozlarının çoğu bir avuç aileye girer. Aşağıdaki tablo bir kural kitabı değil, kaba bir haritadır; her ailede düzinelerce derece vardır ve bu derece, aile adından çok daha önemlidir.
| Toz ailesi | Tipik güçlü yönler | Genellikle nerede kullanılır? |
|---|---|---|
| Demir bazlı | Uygun maliyetli, iyi sertlik, işlem sonrası kolay | Genel makine parçaları, takımlar, çelik bileşenlerin kaplanması |
| Nikel bazlı | Korozyon direnci, tokluk, iyi yüksek sıcaklık davranışı | Kimyasal ve proses ekipmanları, havacılık-bitişik parçalar, kaplama |
| Nikel bazlı superalloy | Yüksek sıcaklıkta korunan güç, oksidasyon direnci | Sıcak bölüm bileşenleri, fırın donanımı, enerji ekipmanı |
| Kobalt bazlı | Aşınma direnci, sıcak sertlik, sürtünme direnci | Valf yuvaları, vidalar, pompa parçaları, sert kaplama ve kaplama |
| Bakır bazlı | Termal ve elektriksel iletkenlik | Isı emiciler, indüksiyon bileşenleri, iletken ekler |
| Karbür kompozit | Çok yüksek sertlik, mükemmel aşınma ömrü | Kesme ve madencilik aletleri, aşınma plakaları, kaplama katmanları |
| Seramik ve oksit | Termal bariyer, yalıtım, kimyasal inertlik | Plazma püskürtmeli kaplamalar, yüksek sıcaklıktaki yüzeyler |
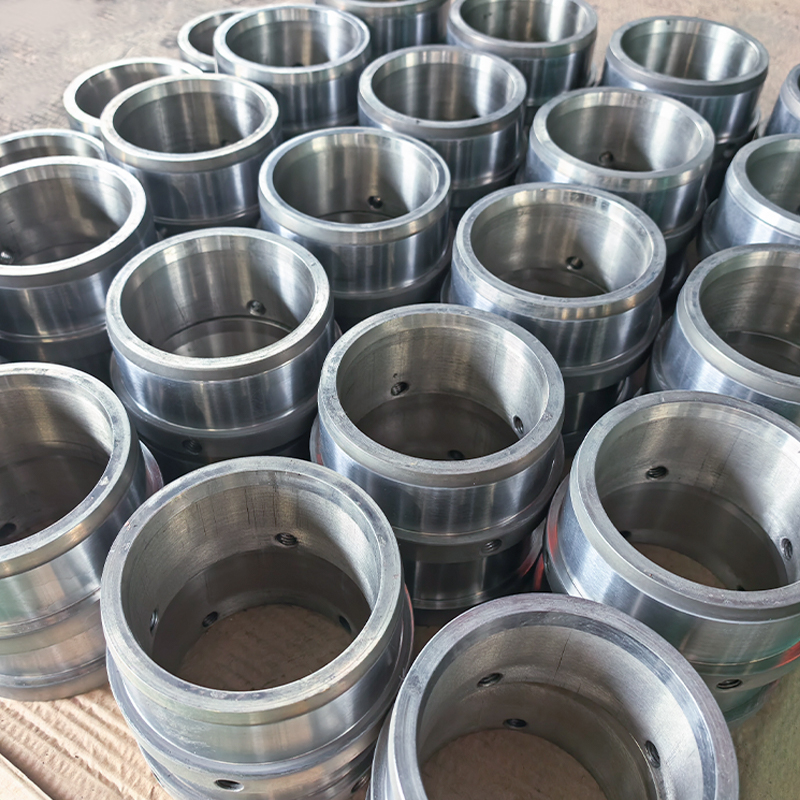
Kobalt bazlı alaşımlar, aşınmaya karşı korumanın en önemli unsuru oldukları için özel olarak anılmayı hak ediyorlar. Bir parçanın sürtündüğü, kaydığı veya sıcak aşındırıcı temasa maruz kaldığı durumlarda kobalt kalitesi genellikle daha sert ancak daha kırılgan alternatiflerden daha iyi performans gösterir. Bu tozların geniş bir yelpazesini tam olarak tutuyoruz çünkü aynı malzeme hem yazıcıya hem de kaynak torçuna hizmet ediyor.
 Aşınma ve Yüksek Sıcaklık Hizmeti için Kobalt Bazlı Alaşım Tozları Valfler, kalıplar, rotorlar ve aşınma katmanları için 28-53 HRC'yi kapsayan SD-Co kalitelerine göz atın; Fiziksel davranışı değerlendirmeden önce kimyayı ve parçacık kesimlerini karşılaştırın. Ürünü Görüntüle →
Parçacık boyutu, şekli ve önemli olan özellikler
İki toz aynı kimya sertifikalarını taşıyabilir ve makinede tamamen farklı davranabilir. Fark genellikle fiziksel özelliklerde yatmaktadır ve bunlar, herhangi bir yeni müşteriyle ilk olarak tartıştığımız özelliklerdir.
Toz spesifikasyonunun okunması
- Parçacık boyutu dağılımı: Kesimin katman kalınlığına ve makineye uygun olması gerekir. 15–45 µm'lik bir kesim, ince toz yatağı sistemlerine uygundur; 45–105 µm, yönlendirilmiş enerji birikimi ve elektron ışını çalışması için daha tipiktir.
- Küresellik ve yüzey dokusu: Yuvarlak, pürüzsüz parçacıklar eşit şekilde yayılır ve iyi akar. Uydular ve düzensiz parçalar çizgilere ve tutarsız erimeye neden olur.
- Akış hızı ve görünür yoğunluk: Bunlar size yalnızca veri sayfasında değil, tozun haznede ve yeniden kaplayıcıda nasıl davranacağını gösterir.
- Oksijen ve nitrojen içeriği: Zayıf süneklik ve kaynak kusurlarının en yaygın gizli nedeni.
- Parçacıkların içindeki gözeneklilik: İç boşluklar erimeye dayanabilir ve daha sonra parçada gaz gözenekliliği olarak ortaya çıkabilir.
- Nem ve kirlenme: özellikle higroskopik derecelerde ve uzun süreli depolamadan sonra önemlidir.
Dağıtım eğrisinin gerçek yapı davranışını nasıl etkilediği konusunda daha derine inmek isterseniz, şu notumuza göz atabilirsiniz: parçacık boyutu dağılımı pratik sonuçların üzerinden geçiyor.
Toz nasıl yapılır?
Hemen hemen her AM sınıfı metal tozu bir erime ile başlar. Gaz atomizasyonu, yüksek basınçlı inert gazla eriyen damlacıklar halinde kırılır ve bunları neredeyse küresel parçacıklar halinde katılaştırır; nikel, kobalt ve demir kaliteleri için en yaygın yol budur. Su atomizasyonu daha ucuz ve daha hızlıdır ancak düzensiz şekiller üretir, bu nedenle esas olarak presleme ve sinterleme ve bazı kaplama uygulamaları için kullanılır. Plazma atomizasyonu ve santrifüjlü atomizasyon, oldukça küresel, düşük uydulu tozlar üretir; bu nedenle daha zorlu titanyum ve süper alaşım pazarlarına hakim olurlar.
Atomizasyon adımı hikayenin sadece yarısıdır. Eleme, sınıflandırma, harmanlama ve paketleme, aldığınız spesifikasyonun sipariş ettiğiniz spesifikasyonla eşleşip eşleşmediğini belirler. Kendi tesisimizde toz, ham eriyikten son elenmiş ürüne kadar üretilir; bu, oksijen alımını ve çapraz parti değişimini kontrol altında tutmanın tek yoludur.
Tozun prosesinize uygun hale getirilmesi
Evrensel olarak "en iyi" toz yoktur; yalnızca bir prosese, geometriye ve maliyet hedefine en uygun olanı vardır. Toz yataklı füzyon, ince, serbest akışlı kesimler ve düşük oksijen gerektirir. Yönlendirilmiş enerji birikimi boyuta göre çok daha toleranslıdır ancak yem kıvamına duyarlıdır. Lazer kaplama arada bir yerde bulunur ve genellikle daha kaba, sıkı kontrollü bir kesimle en iyi şekilde çalışır, böylece eriyik havuzu hızda sabit kalır.
Ayrıca inşaattan sonra ne olacağını düşünmek de yardımcı olur. Güzel bir şekilde işlenen bir kalite, cilalanacak bir parça için kötü bir seçim olabilir ve mükemmel aşınma direncine sahip bir kalitenin bitirilmesi zor olabilir. İşlem sonrası rotaya erken karar vermek, genellikle toz seçimini iki veya üç adayla daraltır.
 Nikel, Kobalt ve Demirde Lazer Kaplama Alaşım Tozları İşlem sonrası planlamayı yapmadan önce kaliteleri kısa listeye almak için 53-150 µm kesim ve sertlik aralıklarına sahip nikel, kobalt ve demir bazlı tozların yanı sıra karbür kompozitleri inceleyin. Ürünü Görüntüle →
Yeniden kullanım, kullanım ve kalite kontrol
Toz pahalıdır, bu nedenle neredeyse herkes onu yeniden kullanır. Bu iyi, sınırlar dahilinde. Her döngü, malzemeyi ısıya, neme ve işleme maruz bırakır ve oksijen yukarı doğru çıkarken ince parçacıklar da büyür. Uygulanabilir bir yaklaşım şuna benzer:
- Toplu iş başına yeniden kullanım döngüsü sayısını izleyin ve bunu derlemeyle birlikte kaydedin.
- Her yapımdan sonra yeniden eleyin ve dağılımı orijinal kesime göre kontrol edin.
- Oksijen içeriğini stabil olduğunu varsaymak yerine periyodik olarak ölçün.
- Kapalı, kuru ve açıkça etiketlenmiş şekilde saklayın; alaşım kaliteleri arasındaki çapraz kontaminasyonun oluşması, tespit edilmesinden çok daha kolaydır.
- Grupları alışkanlığa göre değil, kanıtlara göre emekliye ayırın.
Kritik parçalar için basit bir giriş inceleme rutini (kimya, dağıtım, akış ve büyütme altında görsel kontrol) çoğu sorunu makineye ulaşmadan önce yakalar.
Toz yazıcıdan çıktığında
Her aşınma sorunu yeni bir parçayı haklı çıkarmaz. Büyük bir silindir, bir vidalı kanat veya bir pompa pistonu çoğu zaman değiştirilmekten çok daha ekonomik olarak onarılır ve aynı atomize tozların farklı bir rolde geçimini sağladığı yer burasıdır. aracılığıyla lazer kaplama metalurjik olarak bağlanmış bir katman, minimum seyreltme ve çok az bozulma ile aşınmış bir yüzey üzerine biriktirilir ve bileşen, başlangıçta olduğundan daha sert bir yüzeyle tekrar hizmete girer.
Aşındırıcı ve aşındırıcı işler için, nispeten düşük ısı girdisinde sert, iyi yapışmış bir katman sağlayan karbür içeren termal sprey tozları genellikle daha iyi yanıttır.
 Aşındırıcı Aşınma için Tungsten Karbür Termal Sprey Tozları HVOF, plazma ve kaplama için kobalt, nikel ve NiCr bağlı karbür kalitelerini bildirilen sertlik, kimya ve parçacık boyutu seçenekleriyle karşılaştırın. Ürünü Görüntüle →
Sipariş vermeden önce sormaya değer sorular
- Bu parti hangi kesim boyutuna göre sınıflandırıldı ve gerçek dağıtım eğrisi nasıl görünüyor?
- Ölçülen oksijen ve nitrojen seviyeleri nelerdir, tipik değerler değil mi?
- Hangi atomizasyon rotası kullanıldı ve uydular ve cezalar nasıl kaldırıldı?
- Tedarikçi hem tozu hem de kaplama veya püskürtme gibi sonraki prosesleri destekleyebiliyor mu?
- Parti izlenebilirlikleri aslında neyi kaydediyor?
Bunlara tereddütsüz cevap veren bir tedarikçi genellikle malzemeyi sadece depolamaktan ziyade anlayan bir tedarikçidir.
Eklemeli üretim tozları, seçim aşamasında biraz sabrı ödüllendirir. Aileyi anlayın, fiziksel özelliklerde ısrar edin, kesimi süreçle eşleştirin ve kullanım disiplinini sıkı tutun. Bunu yaptığınızda makinenin, parametrelerin ve parça kalitesinin kontrolü çok daha kolay hale gelir ve toz, açıklayamayacağınız bir değişken olmaktan çıkar.