
Kobalt bazlı alaşım tozu, bir parçanın çalışması durana kadar nadiren fazla ilgi görür. Yıllar boyunca, kurtarma valfi yuvalarının birkaç ayda bir değiştirildiğini, kimya tesislerinde pompa pistonlarını canlı tuttuğunu ve sıcak, aşındırıcı silindirlerin yüzeyini daha yumuşak malzemeler tükendikten sonra bile uzun süre tuttuğunu gördük. Bir kobalt alaşımının uygulamanıza uygun olup olmadığına karar veriyorsanız bu kılavuz, tozun gerçekte ne olduğunu, pratikte hangi ailelerin önemli olduğunu, nasıl yapıldığını ve asla kullanmayacağınız özellikler için ödeme yapmadan bir kalitenin nasıl seçileceğini açıklamaktadır.
Kobalt Esaslı Alaşım Tozu Gerçekte Nedir?
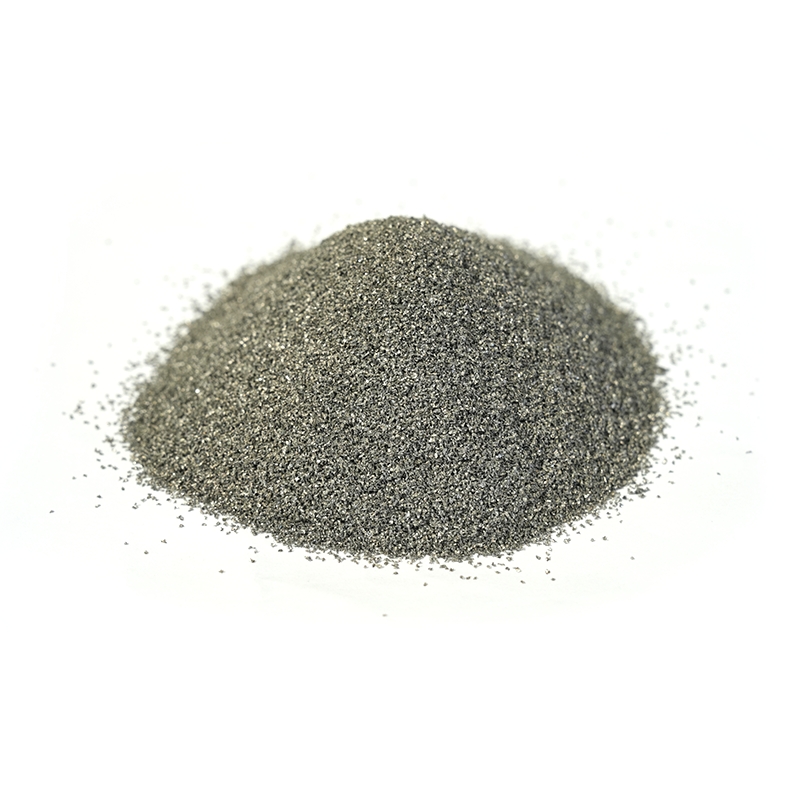
Kobalt bazlı alaşım tozu kobaltın kimyanın temelini oluşturduğu, genellikle toplam ağırlığın %40 ila %65'i arasında katkıda bulunan metalik bir hammaddedir. Geriye kalan her şey, belirli bir işi gerçekleştirmek için kasıtlı olarak, öğe öğe eklenir. Normalde %20 ila %30 oranındaki krom, oksidasyona ve sıcak korozyona dirençli koruyucu oksit tabakasını oluşturur. Tungsten ve molibden sıcak mukavemeti artırır ve karbonla birleşerek sert karbür parçacıkları oluşturur. Karbon etkili bir şekilde sertliğin kadranıdır: Daha yüksek bir karbon seviyesi daha fazla karbür, daha fazla aşınma direnci ve daha az süneklik üretir. Nikel dayanıklılığı ve termal kararlılığı artırırken silikon, bor ve demir, erime davranışını ve maliyetini ayarlamak için daha küçük miktarlarda görünür.
Bu alaşımların nikel veya demir bazlı tozlardan bu kadar farklı davranmasının metalurjik bir nedeni de vardır. Kobalt kristal yapısını sıcaklıkla değiştirir ve düşük istifleme hatası enerjisi, kayan temas altında sertleşmesine olanak tanır. Pratik sonuç, bir parçanın toplu sertliği kağıt üzerinde tamamen yeterli görünse bile tam olarak sızdırmazlık yüzeyini tahrip eden türden bir hasar olan, sürtünmeye, kavitasyona ve metal-metal aşınmasına karşı alışılmadık bir dirençtir.
Ana Türler ve Her Birinin İyi Yaptığı Şeyler
Kobalt ailesi geniştir ve sınıf isimleri tek başına size çok az şey anlatır. Tozları gerçekleştirmeleri beklenen işe göre sıralamak çok daha faydalıdır.
| Aile | Tipik alaşım elementleri | Sertlik aralığı | En uygunu |
|---|---|---|---|
| Co-Cr-W-C | %25-30 Cr, %4-15 W, %0,5-3 C | 38-52 HRC | Sıcaklıkta şiddetli aşınma ve metalden metale kayma |
| Eş-Cr-Mo | %27-30 Cr, %5-7 Mo, düşük karbon | 25-35 HRC | Darbe toleransının önemli olduğu korozyon artı ısı |
| Eş-Cr-W-Ni | %5-15 Ni içeren Cr ve W | 30-45 HRC | Çatlamanın gerçek bir sorun olduğu durumlarda aşınma direnci |
| Eş-Ni-Cr-W | Yüksek Ni, orta Cr ve W | 25-40 HRC | Daha iyi toklukla birleştirilmiş sıcak sertlik |
| Karbür ilaveli Co-Cr-W-C | Kobalt matrisine karıştırılmış karbür | 50-60 HRC ve üzeri | Kesici kenarlar ve aşırı aşındırıcı koşullar |
Ancak sertlik yalnızca bir sayıdır. Ağır karbür fraksiyonlu 50 HRC'lik bir kobalt alaşımı, darbe alan bir yüzey için kötü bir seçim olabilir; daha yumuşak, daha tok bir kalite ise ondan büyük bir farkla daha uzun süre dayanabilir. Bir kimya önermeden önce genellikle hasarlı parçadaki arızanın nasıl göründüğünü sorarız çünkü tek bir soru herhangi bir spesifikasyon belgesinden daha fazla para tasarrufu sağlar.
 Aşınma ve Yüksek Sıcaklık Hizmeti için Kobalt Bazlı Alaşım Tozu Kaplama kaynağı, püskürtme kaynağı ve yüksek sıcaklık bileşenleri için kobalt-krom-tungsten tozu; birden fazla kalite ve sertlik aralığı aşınma, korozyon ve darbe kararlarını destekler. Ürünü Görüntüle →
Bu Alaşımlar Neden Zor Koşullarda Hayatta Kalıyor?
Kobalt alaşımlarının ünü, tek bir malzemede nadiren bir arada görülen özelliklerin birleşimine dayanmaktadır.
- Sıcak sertlik: Bu alaşımlar yaklaşık 600 ila 800 santigrat dereceye kadar faydalı sertliği korurlar, bu nedenle sıcak şekillendirme ve valf uygulamalarında yaygın olarak kullanılırlar.
- Parçalanma ve yapışmayla aşınma direnci: Kobalt yüzeyler karşı yüzeye kaynaklanmaya karşı dayanıklıdır, bu nedenle kayan çiftler çok daha uzun süre dayanır.
- Kavitasyon erozyonuna karşı dayanıklılık: Pompalar, pervaneler ve hidrolik bileşenler bundan ham sertlikten daha fazla yararlanır.
- Oksidasyon ve sülfidasyon direnci: Krom açısından zengin oksit tabakası fırın ve baca gazı ortamlarında yüzeyi korur.
- Korozyon direnci: performans kimyaya göre değişir, ancak kobalt-krom kaliteleri birçok asit, klorür ve proses akışını iyi bir şekilde idare eder.
- Yapışma davranışı: kobalt tozları çelik alt tabakaları kolayca ıslatır, bu da kaplama ve püskürtme kaynağına güvenilir bir metalurjik bağ sağlar.
Takaslar da aynı derecede gerçektir. Kobalt pahalı bir metaldir, kobalt bazlı bir tortuyu işlemek yavaş bir iştir ve iyi kontrol edilmeyen bir işlem, ödediğiniz özellikler kaybolana kadar kaplamayı alt tabakadaki demirle seyreltebilir. Bu alaşımlar her yerde değil, belirli yerlerde maliyetini karşılıyor.
Toz Nasıl Yapılır ve Neler Kontrol Edilmelidir?
Günümüzde kobalt bazlı alaşım tozlarının çoğu gaz atomizasyonuyla üretilmektedir. Yük, genellikle vakum altında veya inert bir atmosfer altında eritilir, böylece krom gibi reaktif elementler oksidasyon nedeniyle kaybolmaz ve sıvı akışı, yüksek basınçlı bir gaz jeti tarafından küresele yakın parçacıklar halinde katılaşan ince damlacıklara bölünür. Küresel toz, bir kaplama kafasından veya püskürtme tabancasından tutarlı bir şekilde akar ve düzensiz kırılmış malzemeye göre daha yoğun bir tortu üretir.
Parçacık boyutu, çalıştırmayı düşündüğünüz işlemle eşleştirilir:
- İnce katmanlara ve pürüzsüz izlere ihtiyaç duyulan lazer kaplama ve katmanlı imalat için yaklaşık 15 ila 45 mikron.
- Yüksek hızlı oksijen yakıtı ve plazma püskürtme için yaklaşık 45 ila 106 mikron.
- Daha yüksek ilerleme hızlarının hakim olduğu plazma transferli ark ve oksiasetilen püskürtme kaynağı için yaklaşık 53 ila 150 mikron.
Bir teslimat geldiğinde dikkatle okunmaya değer rakamlar; kimyasal analiz, D10, D50 ve D90 değerleriyle parçacık boyutu dağılımı, oksijen içeriği, görünür ve musluk yoğunluğu, akış hızı, parçacık morfolojisi ve uydu ve gözeneklilik seviyesidir. Kimya spesifikasyonlarını karşılayan ancak yüksek oksijen içeriği taşıyan veya geniş bir alana yayılan toz, gözenekliliğe ve tutarsız tortulara neden olur ve hiçbir operatör becerisi bunu tam olarak telafi edemez.
Tozu Parçanın Üzerine Almak
Tozun uygulanması, çoğu kaplama sorununun başladığı yerdir ve proses seçimi, sonraki her şeyi şekillendirir. Lazer kaplama, çok düşük seyreltme ve ısıdan etkilenen küçük bir bölgeye sahip, sızdırmazlık yüzeylerine, şaft muylularına ve lokal onarımlara uygun, ince, hassas bir iz üretir. Yüksek hızlı oksijen yakıt püskürtme, daha geniş alanlar üzerinde yoğun, düşük oksitli kaplamalar sağlar ve silindirler ve hidrolik çubuklar için popülerdir. Oksiasetilen püskürtme kaynağı, valf yuvaları ve benzer parçalar üzerindeki daha kalın birikintiler için güvenilir bir yol olmaya devam ederken, plazma transferli ark, ağır aşınma koruması için yüksek birikme oranları sunar.
Yöntem ne olursa olsun kontroller benzerdir: ön ısıtma sıcaklığı, toz besleme hızı, ilerleme hızı, iz örtüşmesi ve seyreltme. Bunları yanlış yapmak daha sonra çatlama, dökülme veya beklenenden daha hızlı aşınan bir kaplama olarak ortaya çıkar.
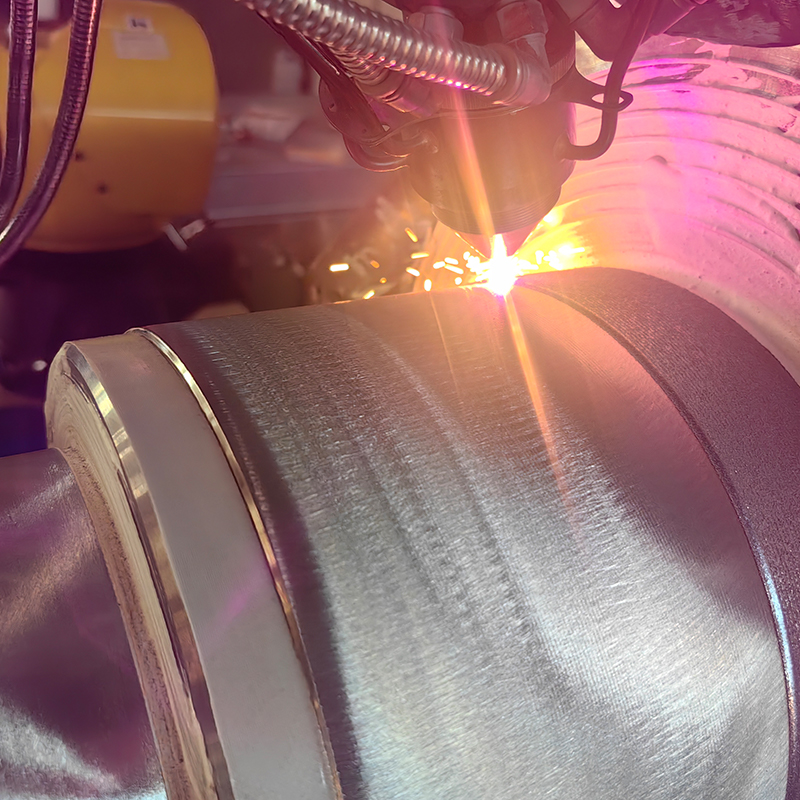 Yüzey Modifikasyonu ve Bileşen Onarımı için Lazer Kaplama Hizmeti Aşınmış silindirler, vidalar veya pistonlar ve yüzey modifikasyonu için lazer kaplama hizmeti; metalurjik bağlanma aşınmayı, korozyonu, ısıyı, oksidasyonu veya elektriksel özellikleri iyileştirir. Ürünü Görüntüle →
Kaplamadan Bitmiş Bileşene
Bir kaplama ancak altındaki kısım kadar iyidir. Birçok müşteri bize aşınmış bir rulo, vida veya pistonla ve son üretim tarihiyle gelir ve aslında ihtiyaç duydukları şey, toz spesifikasyonundan ziyade bitmiş bir bileşendir. Bu durumlarda iş, toz seçiminden yüzey hazırlığına, kaplama uygulamasına, işlemeye ve orijinal çizime göre son incelemeye kadar uzanır.
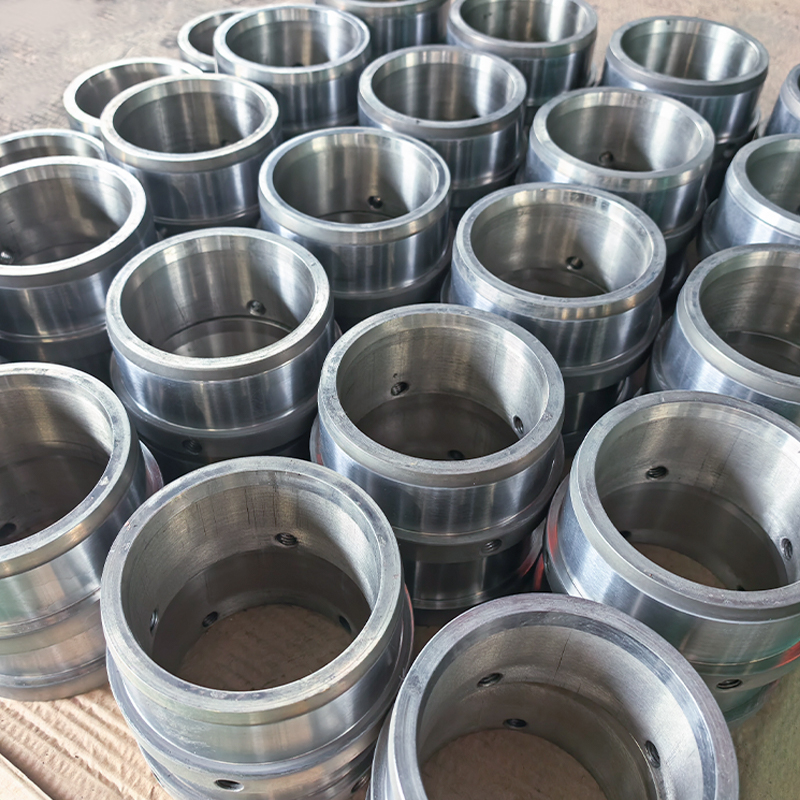
Silindirler en yaygın örnektir: iş silindirleri, kılavuz silindirler, laminer akış silindirleri ve ayna veya mat silindirlerin tümü, yüzeyini yük altında tutan sert, düzgün bir yüzeye bağlıdır. Vidalar, mil manşonları, burçlar ve pompa pistonları aynı mantığı izler; baskın aşınma mekanizmasına göre seçilen kaplama ve parçanın herhangi bir değişiklik yapılmadan makineye geri oturacağı şekilde kontrol edilen boyutlar.
Doğru Tozu Seçmek: Pratik Bir Kontrol Listesi
Bir notu daraltıyorsanız bu sıra önemli kararların çoğunu kapsar:
- Baskın hasar mekanizmasını tanımlayın. Aşınma, yapışma, kavitasyon, oksidasyon ve korozyon farklı kimyaları gerektirir.
- Servis sıcaklığını doğrulayın. Sıcak sertlik yalnızca parçanın gerçekten ısınması durumunda yardımcı olur.
- Parçacık boyutunu süreçle eşleştirin, tersini değil.
- Çatlama ve işleme zorluğu toleransınıza göre karbon seviyesini kontrol edin.
- Alt tabakayı inceleyin. Düşük karbonlu çeliğin seyreltilmesi, arayüz yakınındaki yüksek karbür birikintisini yumuşatabilir.
- Bir üretim partisine başlamadan önce bir numune isteyin ve bir deneme parçası çalıştırın.
Maliyetle ilgili ekstra bir not: Kobalt pahalı olduğundan, mantıklı yaklaşım genellikle kobalttan bir bileşenin tamamını yapmak yerine onu bir kaplama veya ara parça olarak uygulamaktır. Doğru yerde bulunan mütevazı bir katman, malzeme maliyetinin çok altında bir maliyetle, daha ucuz bir alaşımdan yapılmış katı bir parçadan daha iyi performans gösterir.
Kobalt bazlı alaşım tozlarını gerçek aşınma sorunlarıyla eşleştirmek için yıllarımızı harcadık ve dürüst cevap şu ki, tek bir kalite her şeyi çözemez. Bileşeni, çalışma sıcaklığını ve mevcut parçanın nasıl arızalandığına ilişkin açıklamayı paylaşabilirseniz, size uygun bir kimya, parçacık boyutu ve süreç rotası önerebiliriz. Sitemize göz atabilirsiniz alaşım tozu aralığı kobalt kalitelerinin nikel, demir ve karbür ailelerinin yanında nasıl yer aldığını görmek için veya bir çizim gönderin ve ayrıntılar üzerinde sizinle birlikte çalışmamıza izin verin.