
Bir bulamaç pompası pistonu veya laminer akış silindiri, toplu yorgunluk nedeniyle nadiren arızalanır. Hasar yüzeyde başlar: Aşınma, erozyon veya tekrarlanan mekanik temas, bileşen artık toleransını koruyamayacak hale gelinceye kadar malzemeyi kaldırır. En pratik endüstriyel cevap, termal sprey, kaplama veya kaynak yoluyla biriktirilen bir karbür kompozit toz tabakasıdır. Doğru şekilde belirtildiğinde, bu katman kaplanmamış çelikten büyük bir farkla daha uzun süre dayanır; kötü bir şekilde belirtildiğinde, tamamen önlenebilir nedenlerden dolayı erken başarısızlığa uğrar. Bu makale, karbür kompozit tozunun ne olduğunu, nasıl üretildiğini ve gerçek hizmette performans gösteren bir kalitenin nasıl seçileceğini açıklamaktadır.
Karbür Kompozit Tozu Nedir?
Karbür kompozit tozlar sert karbür fazını sünek metalik bağlayıcıyla birleştiren mühendislik malzemeleridir. Genellikle tungsten karbür (WC) veya krom karbür (Cr3C2) olan karbür fazı, sertlik ve aşındırıcı aşınma direnci sağlar. Tipik olarak kobalt veya nikel alaşımı olan bağlayıcı, karbür parçacıklarını bir arada tutar, darbe enerjisini emer ve birikintiye dayanıklılık kazandırır.
"Bileşik" kelimesi önemli bir ayrıma işaret etmektedir. Saf karbür tozu aslında tek bir bileşiktir. Kompozit toz, ince karbür parçacıklarının metal bir matris boyunca eşit şekilde dağıldığı tasarlanmış bir karışımdır. Toz, bir püskürtme tabancası veya kaplama kafasından beslendiğinde erir ve metal matrisli kompozit gibi davranan bir kaplama olarak yeniden katılaşır: aşınmaya direnecek kadar sert, ancak mekanik şoklarla başa çıkabilecek kadar da dayanıklı.
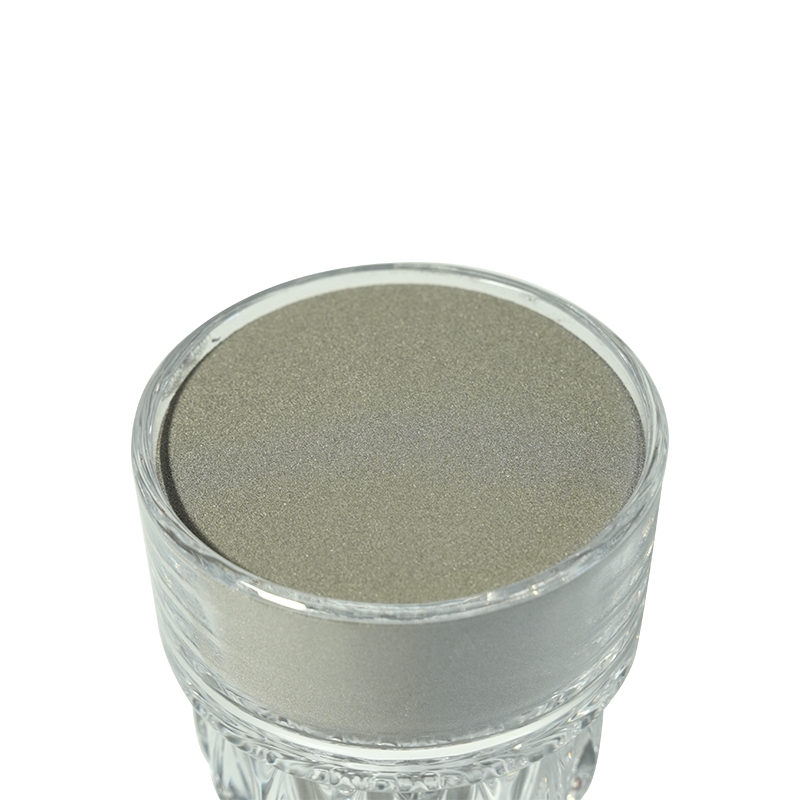
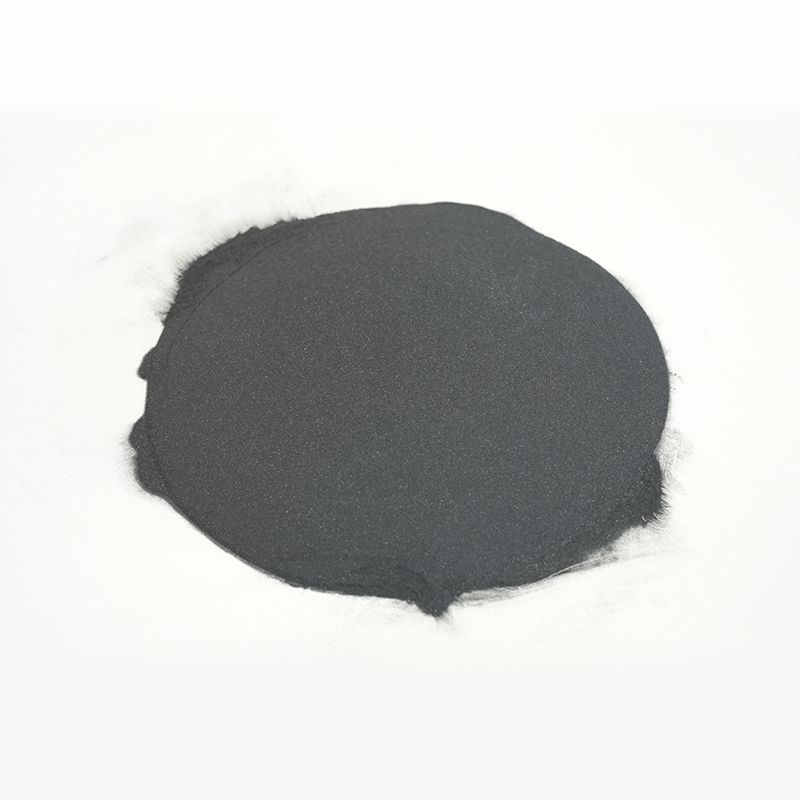 Aşınmaya Dirençli Kaplamalar için Karbür Kompozit Tozu Bu toz, yüksek sertlik ve korozyon direnci için birden fazla karbürü metal bir bağlayıcıyla harmanlar. Düzgün parçacık dağılımı, HVOF ve HVAF püskürtmeye uygundur, bu da onu aşınmaya ve oksidasyona maruz kalan alet ve parçalar için uygun kılar. Ürünü Görüntüle →
Uygulamada karbür parçacık boyutu ve bağlayıcı içeriği, kaplama davranışını kontrol eden iki koldur. Daha ince karbür parçacıkları, ince parçacık erozyonuna iyi direnç gösteren daha pürüzsüz, daha yoğun yüzeyler üretir; daha kaba karbürler oluk açma aşınmasına karşı dayanıklıdır ancak daha pürüzlü bir yüzey bırakır. Bağlayıcı içeriği genellikle ağırlıkça yüzde 10 ila 25 arasındadır: daha fazla bağlayıcı dayanıklılığı artırırken, daha az bağlayıcı kırılganlık pahasına sertliği artırır. Aşınmanın kritik olduğu sektörlerdeki alıcılar giderek daha fazla jenerik ürün sınıflarını atlıyor ve bilinen bir arıza modu için formüle edilmiş kompozit tozları tercih ediyor.
Karbür Kompozit Tozları Nasıl Yapılır?
İyi ve zayıf karbür kompozit tozu arasındaki performans farkının çoğunu üç faktör belirler: üretim rotası, tozun boyutlandırılması ve karbür-bağlayıcı arayüzünün kalitesi.
Sinterlenmiş ve ezilmiş
Karbür ve bağlayıcıdan oluşan bir karışım katı bir blok halinde sinterlenir, daha sonra ezilir ve toz halinde sınıflandırılır. Ortaya çıkan parçacıklar köşeli ve blokludur. Bu yol yoğun, güçlü parçacıklar üretir ve kaplama yoğunluğunun mükemmel küresel beslemeden daha önemli olduğu HVOF püskürtmede yaygındır.
Aglomere edilmiş ve sinterlenmiş
İnce karbür ve bağlayıcı tozları, organik bir bağlayıcıyla karıştırılır, püskürtülerek kurutularak küresel topaklara dönüştürülür ve fazların kaynaşması ve organik bileşenin çıkarılması için sinterlenir. Küresel parçacıklar, toz besleyicilerden daha eşit şekilde akar ve daha tutarlı kaplamalar üretir; bu nedenle bu yol, süpersonik püskürtme ve lazer kaplamaya hakimdir.
Toz boyutlandırma
Son sınıflandırma adımı parçacık boyutu dağılımını belirler. Kaba kesimler hızla kalın katmanlar oluşturur ancak daha pürüzlü bir yüzey bırakır; ince kesimler yoğun, pürüzsüz kaplamalar üretir ancak daha az kolay beslenir. Hem kesme noktalarını hem de dağıtım şeklini kontrol eden tedarikçiler, kaplama mühendisine yönetmesi gereken çok daha küçük bir süreç varyasyonu sağlar.
| Üretim rotası | Parçacık şekli | Tipik kullanım |
|---|---|---|
| Sinterlenmiş ve ezilmiş | Köşeli, bloklu | HVOF kaplamalar, yoğun birikintiler |
| Aglomere edilmiş ve sinterlenmiş | Küresel, gözenekli | Termal sprey, lazer kaplama, tutarlı besleme |
Ortak Kompozisyonlar ve Her Birinin Ne İçin Olduğu
Endüstriyel uygulamaya iki sistem hakimdir: WC-Co ve Cr3C2-NiCr. Her birinin pratik sınırlarını bilmek, en yaygın spesifikasyon hatalarını önler.
| Sistem | Sertlik | Maksimum servis sıcaklığı | Anahtar gücü | Tipik uygulama |
|---|---|---|---|---|
| WC-Co | 1100–1300 HV | Yaklaşık 450°C | Aşınma direnci, tokluk | Kesici takımlar, aşınan parçalar, takım bağlantıları |
| WC-Ni veya WC-Co-NiCr | 1000–1200 HV | Yaklaşık 500 °C | Daha iyi korozyon direnci | Makaralar, miller, hidrolik bileşenler |
| Cr3C2-NiCr | 800–1000 HV | Yaklaşık 850°C | Yüksek sıcaklıkta aşınma ve oksidasyon direnci | Türbin parçaları, yüksek sıcaklık kızakları, nozullar |
Hızlı seçim kuralı basittir. Bileşen soğuk çalışıyorsa ve ana düşman aşınma ise, WC-Co varsayılandır. Korozyon mevcutsa nikel bazlı bir bağlayıcıya geçin. Yüzey sıcaklığı 500 °C'yi aşarsa Cr3C2-NiCr genellikle doğru ailedir.
Karbür Kompozit Tozlarının Değer Sağladığı Yer
Karbür kompozit tozlar, arıza sürelerinin pahalı ve değiştirmenin zor olduğu ortamlarda maliyetlerini karşılar.
- Proses ekipmanı için aşınmaya dayanıklı kaplamalar: makaralar, şaft manşonları, burçlar, pistonlar ve piston çubukları yaygın adaylardır. Süpersonik püskürtme veya HVOF ile uygulanan tungstenli karbür kaplama, sertleştirilmiş çeliğe kıyasla yüzey ömrünü birkaç kat uzatır.
- Kesme ve delme aletleri: madencilik uçları, yol frezeleme uçları ve metal kesme uçları, kesme kenarındaki sertlik için WC bazlı kompozitlere dayanır.
- Onarım ve yeniden üretim: Aşınmış parçalar, lazer kaplama veya karbür kompozit ile plazma kaplama yoluyla yeniden oluşturulur, aynı zamanda boyutlar eski haline getirilir ve orijinal spesifikasyon iyileştirilir.
- Yüksek sıcaklık bileşenleri: Cr3C2-NiCr kaplamalar, sertliğin tek başına yeterli olmadığı gaz türbini ve yanma ortamlarındaki parçaları korur.
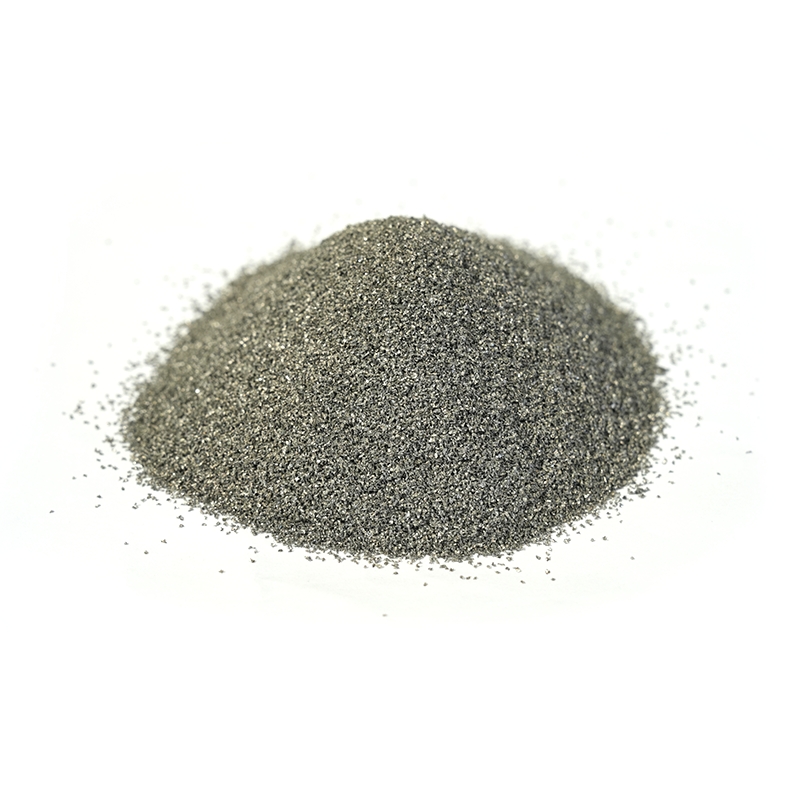
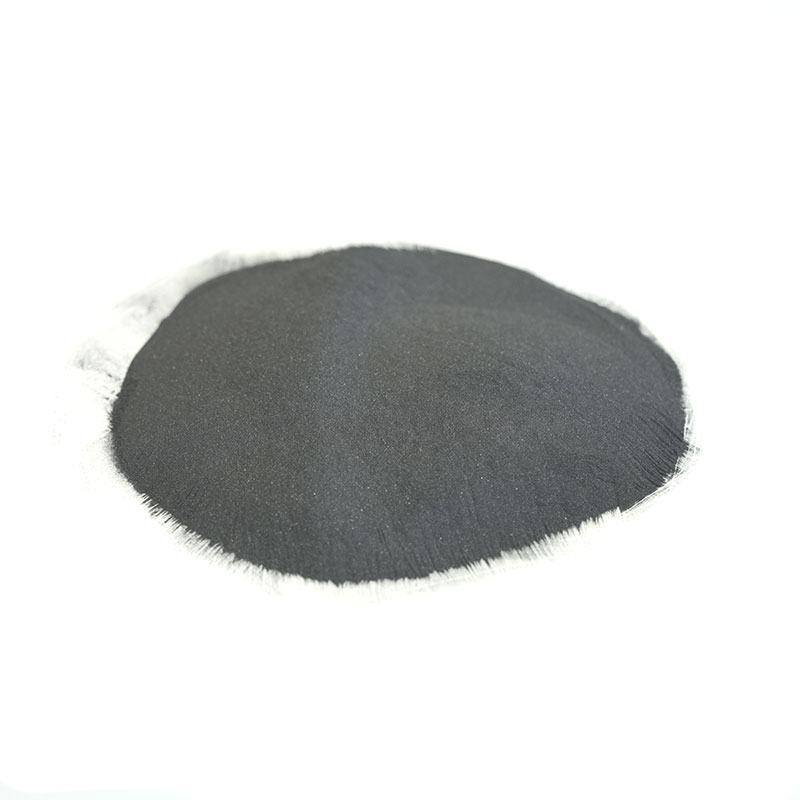 Tungsten Karbür Termal Püskürtme Tozu Serisi Termal püskürtme ve kaplama işlemleri için tasarlanan bu seri, çeşitli karbür içeriğine sahip kobalt ve nikel matris alaşımlarını içerir. Yüksek sıcaklıktaki erozyonu, kaya aşınmasını ve erimiş metal korozyonunu gidererek onarım ve OEM kaplama uygulamalarını destekler. Ürünü Görüntüle →
Kaplama uygulaması için toz, püskürtme işlemine ve hedef yüzey kaplamasına uygun olmalıdır. Termal sprey kaliteleri tutarlı besleme ve parçacık morfolojisi için tasarlanmıştır; bu nedenle özel bir termal sprey tozu kullanmak genellikle genel bir kaliteyi hizmete sokmaktan daha iyidir. Aynı düşünce onarım çalışmaları için de geçerlidir: atölye, yerel aşınma nedeniyle pahalı bir şaftı veya silindiri hurdaya çıkarmak yerine, yüzeyi karbür kompozitle yeniden inşa edebilir ve orijinal toleransa göre tamamlayabilir. Onarılan parça genellikle orijinalinden daha iyi performans gösterir çünkü mühendislik yüzeyi hiçbir zaman ilk tasarımın parçası olmamıştır.
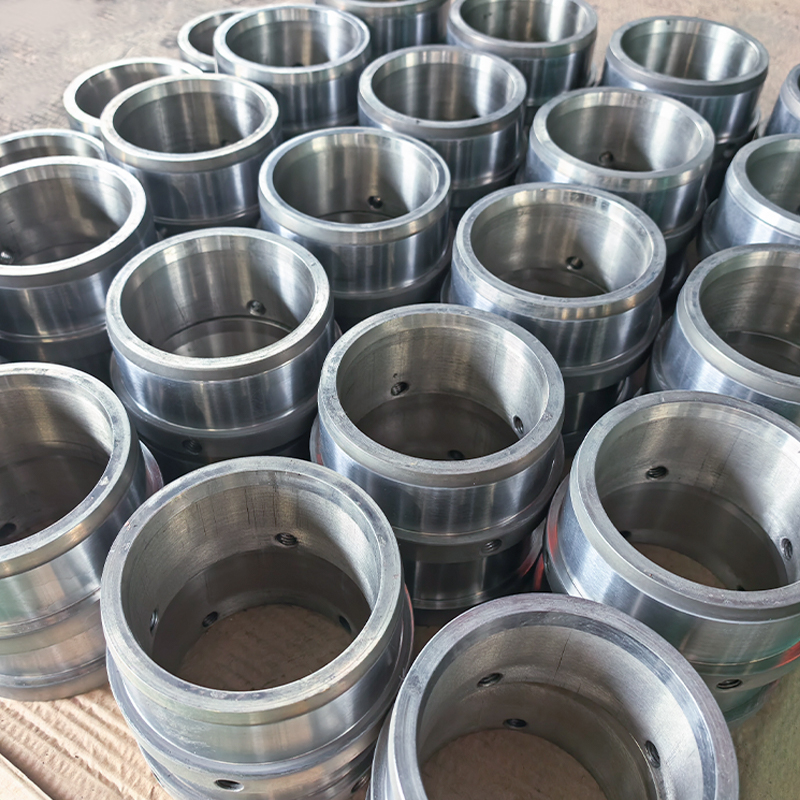
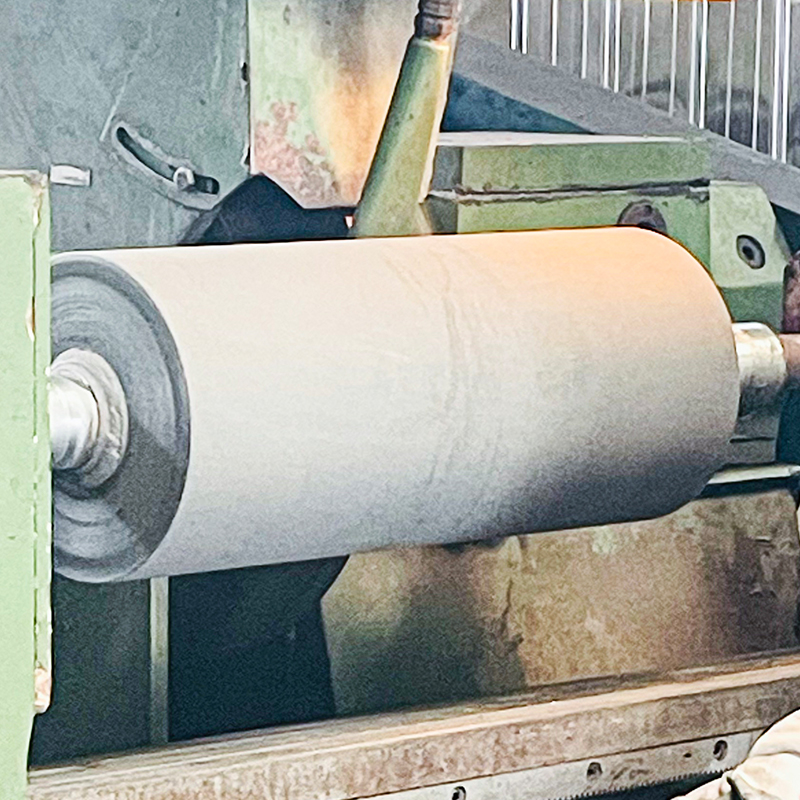 Özelleştirilmiş Tungsten Karbür Kaplamalı Bileşenler Bu teklif, tungsten karbür veya seramik kaplamalı, montaja hazır kaplamalı makaralar, burçlar ve miller sağlar. Şirket içi kaplama adımları gerektirmeyen nitelikli kaplamalı parçalar arayan tesislere uygundur ve zorlu görevler için aşınma direnci sağlar. Ürünü Görüntüle →
OEM parçaları ve yedek bileşenler için birçok tesis, şirket içi kaplama aşaması yerine komple kaplanmış bileşeni tercih eder. Daha sonra tungsten karbür kaplı silindirler, pistonlar ve manşonlar, kaplamanın belirtilen görev için uygun olduğu şekilde kuruluma hazır olarak teslim edilir.
Doğru Sınıf Nasıl Seçilir?
Seçim toz kataloğuyla değil çalışma koşuluyla başlar. Bu noktaları sırayla çalışın; aday listesi hızla daralır.
- Baskın aşınma modunu tanımlayın. Aşınma, erozyon, kayma aşınması ve kavitasyonun her biri farklı karbür boyutlarına ve bağlayıcı içeriklerine fayda sağlar.
- Servis sıcaklığını ayarlayın. Yaklaşık 500 °C'nin üzerinde WC bazlı kompozitler sertliğini kaybeder ve kaplama bozulabilir; Cr3C2-NiCr'ye geçin.
- Kimyasal ortamı kontrol edin. Nikel bağlayıcılar, birçok proses akışkanında sulu korozyona kobalttan çok daha iyi direnç gösterir; asidik servis, mühürlü veya özel kalite gerektirebilir.
- Parçacık boyutu dağılımını seçin. Kaplama yoğunluğunu, yüzey pürüzlülüğünü ve maksimum pratik kaplama kalınlığını kontrol eder.
- Tozu prosesle eşleştirin. HVOF ve süpersonik püskürtme, güvenilir şekilde beslenen bir boyutta kesime ihtiyaç duyar; lazer kaplama farklı bir pencereye ihtiyaç duyar; oksiasetilen püskürtme kaynağı daha geniş bir aralığı tolere eder.
Yaygın bir hata, yalnızca sertliğe göre seçim yapmaktır. En yüksek Vickers sayısına sahip kaplama, bağlayıcının korozyona uğraması veya servis sıcaklığının matrisi yumuşatması durumunda erken başarısız olabilir. Bu nedenle deneyimli alıcılar tedarikçiye sadece sertlik değeri yerine sıcaklık, ortam, aşınma modu ve yüzey bitiş hedefi de dahil olmak üzere tam çalışma tablosunu verir. Tüm malzeme ailesi genelinde özellikleri karşılaştırmak için iyi bir kaynak, aynı kararları daha derinlemesine kapsayan karbür kompozit toz türü ve seçim kılavuzumuzdur.
Bir not kısa listeye alındıktan sonra doğrulama döngüyü kapatır. Hızlı bir metalografik kontrol, karbür dağılımını ve gözenekliliğini doğrularken, kaplama katmanı boyunca yapılan sertlik ölçümü, kaplamanın spesifikasyona uygun olup olmadığını gösterir. Kritik bileşenler için bağ mukavemeti testleri ve proses dokümantasyonu, toz kimyasının kendisi kadar önemlidir.
Sonuç basit. Karbür kompozit tozu tek bir malzeme değildir; bir tasarım sistemidir. Karbür kimyası, bağlayıcı metalurjisi, üretim rotası ve parçacık boyutunun tümü nihai sonucu değiştirir. Bunları doğru şekilde uyguladığınızda kaplanmış bir bileşen, acil bir arıza yerine planlı bir bakım öğesi haline gelir. Onları yanlış anlayın; hiçbir kaplama kalınlığı işi kurtaramaz.
Aşınmanın kritik olduğu her uygulama, arıza modunun ve servis kapsamının net bir şekilde tanımlanmasıyla başlar. Bunlar bilindikten sonra, doğru karbür kompozit tozu belirlenebilir, uygulanabilir ve doğrulanabilir; böylece tesis gerçekte ihtiyaç duyduğu şeyi elde eder: planlanan bakım aralığına kadar dayanacak bir yüzey.